Wat een enkelvoudige halffabricaatlens is en waarom deze bestaat
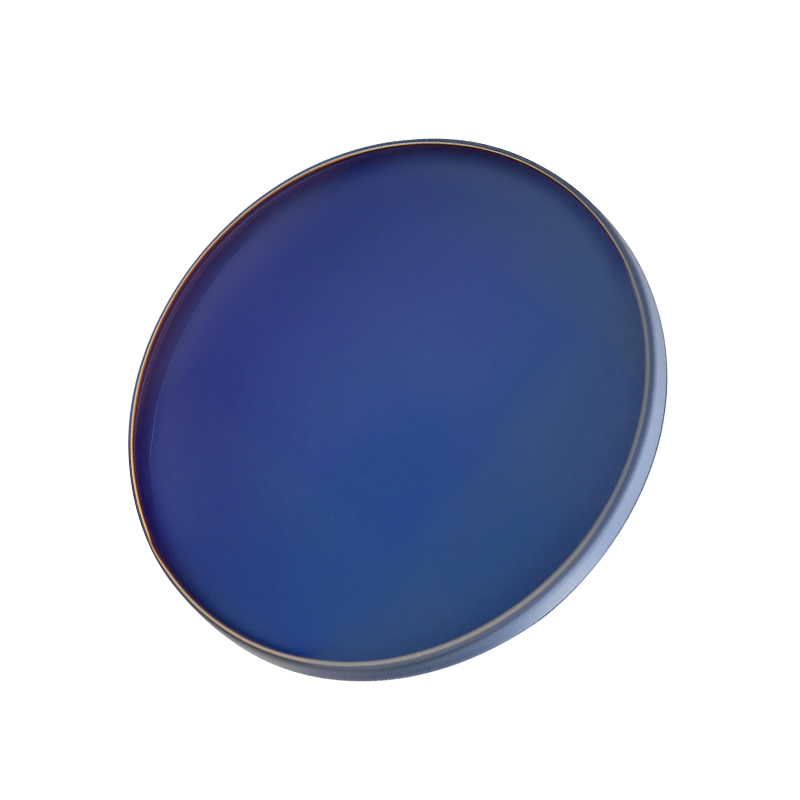
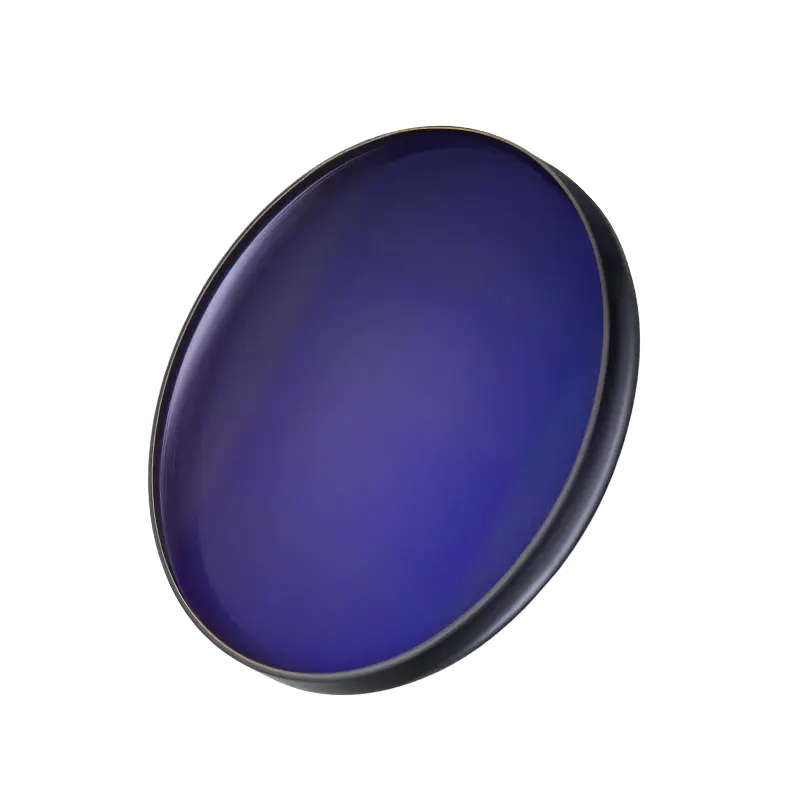
Een enkelvoudige halffabrikaatlens is een blanco optische lens waarvan één oppervlak (de voorkant of het convexe oppervlak) al nauwkeurig is gegoten of tot de uiteindelijke kromming is gegoten, terwijl het achteroppervlak onbewerkt blijft en gereed is om door een optisch laboratorium te worden geslepen, geslepen en gepolijst tot het exacte voorschrijfvermogen dat nodig is voor een individuele patiënt. Het halfafgewerkte formaat is wereldwijd de dominante leveringsmethode in de professionele optische industrie, omdat het lensfabrikanten in staat stelt grote volumes gestandaardiseerde front-curve blanks te produceren in een reeks materialen en coatings, terwijl optische laboratoria en optische praktijken de flexibiliteit behouden om het achteroppervlak aan te passen voor elk recept binnen het vermogensbereik van de lens.
Enkelvoudige halffabrikatenlens producten worden gebruikt om lenzen te produceren die slechts één brandpuntsafstand corrigeren, waardoor ze zich onderscheiden van progressieve (no-line multifocale) en bifocale halfafgewerkte blanco's. Enkelvoudige oogcorrectie is geschikt voor patiënten die puur bijziend (bijziend), puur hyperopisch (verziend) zijn of astigmatische correctie nodig hebben, en die slechts één brandpuntsafstand nodig hebben in plaats van een reeks afstanden in dezelfde lens. Enkelvoudige lenzen zijn goed voor ongeveer 55% tot 65% van alle volumes van lenzen op sterkte wereldwijd , waardoor de enkelvoudige halffabrikaatlens de productcategorie met het hoogste volume is in de groothandelsketen voor optische lenzen.
Hoe een enkelvoudige halffabricaatlens wordt gemaakt: het productieproces
Inzicht in het productieproces van een Enkelvoudige halffabrikatenlens legt uit waarom dit formaat commercieel de voorkeur heeft boven alternatieven en helpt kopers en laboratoriummanagers bij het beoordelen van kwaliteitsclaims van fabrikanten.
Fase 1: materiaalkeuze en monomeervoorbereiding
Halffabrikaten voor enkelvoudige halffabrikaten van lenzen worden geproduceerd uit een van de verschillende optische polymeersystemen, waarbij de materiaalkeuze de brekingsindex, het gewicht, de slagvastheid en de optische helderheid van de uiteindelijke lens bepaalt. Het vloeibare monomeer (of voorgevormde polycarbonaathars) wordt door de fabrikant bereid en in mallen gegoten die de kromming van het vooroppervlak bepalen. De monomeerformulering bevat ook UV-absorberende middelen, thermische stabilisatoren en lossingsmiddelen die vóór het gieten in nauwkeurig gecontroleerde verhoudingen worden gemengd.
Fase 2: Gieten en polymerisatie
Voor thermohardende plastic lensmaterialen zoals de CR-39-, MR-7-, MR-8- en MR-10-serie (de industriële aanduidingen voor verschillende indexmaterialen van Mitsui Chemicals), wordt het bereide monomeer geïnjecteerd in glazen mallen of met pakkingen afgesloten lensmallen en verwarmd in een profieloven met gecontroleerde temperatuur gedurende een cyclus van 16 tot 24 uur. De polymerisatiecyclus is van cruciaal belang voor de optische kwaliteit: te snel en de lens ontwikkelt interne spanning die de optische helderheid verslechtert en vroegtijdig falen van de coating veroorzaakt; te langzaam en de productiedoorvoer is onaanvaardbaar laag. Het voorste maloppervlak definieert de exacte voorcurve van de halfafgewerkte plano, terwijl het achterste maloppervlak alleen de ruwe dikte aan de achterkant van de plano definieert, waardoor er materiaal overblijft voor laboratoriumoppervlakken.
Voor lenzen van polycarbonaat (PC) wordt bij het proces gebruik gemaakt van spuitgieten in plaats van gieten, waarbij polycarbonaatpellets worden gesmolten en onder hoge druk in precisiestalen mallen worden geïnjecteerd. Polycarbonaat spuitgietcycli zijn veel sneller (minuten in plaats van uren), maar vereisen duurder gereedschap en produceren lenzen met andere restspanningsprofielen dan gegoten materialen.
Fase 3: Inspectie, coating en opslag van halffabrikaten
Na het gieten en uit de vorm halen ondergaat elke blanco halffabrikaatlens een kwaliteitsinspectie op optische helderheid, oppervlaktekwaliteit, vermogensnauwkeurigheid van de voorcurve en dikte in het midden en de rand. Afgekeurde plano's worden in dit stadium verwijderd voordat er enige coating wordt aangebracht. Goedgekeurde blanco's worden vervolgens gecoat met een harde coating (krasbestendige coating) en in sommige leveringsformaten met de volledige antireflecterende (AR) coatingstapel op het vooroppervlak, voordat ze worden gelabeld met de specificaties voor de kracht van de voorcurve (basiscurve), materiaal, index en diameter en opgeslagen voor distributie naar optische laboratoria.
Fase 4: Laboratorium naar het definitieve recept
Wanneer een optisch laboratorium een receptbestelling ontvangt, selecteert het de juiste halffabrikaten enkelvoudige lens uit zijn inventaris op basis van de vereiste uiteindelijke lenssterkte, het materiaal en de frameafmetingen. Het laboratorium verwerkt de blanco vervolgens via de volgende stappen:
- Blokkeren: Het voorste (afgewerkte) oppervlak is op een metalen blok gemonteerd met behulp van een laagsmeltende legering of zelfklevend kussentje dat de lens stevig vasthoudt tijdens het opduiken zonder het afgewerkte vooroppervlak te markeren.
- Generatie: Een CNC-generator (vrije-vormgenerator voor vrije-vormlenzen, of sferische generator voor conventionele lenzen) bewerkt het achteroppervlak naar de doelbol en cilinderkrachten van het recept met een dioptrienauwkeurigheid van plus of min 0,02.
- Fineren en polijsten: Opeenvolgend schurend polijsten verwijdert de gereedschapssporen die door de generator zijn achtergelaten en brengt het achteroppervlak naar de uiteindelijke optische polijstkwaliteit met een oppervlakteruwheid van minder dan 0,01 micron Ra.
- Reinigen en coaten: De lens aan het oppervlak wordt ultrasoon gereinigd en gecoat met een harde coating en AR-coating als deze niet vooraf is gecoat door de fabrikant.
- Rand: De lens wordt met behulp van een CNC-kantsnijder aangepast aan de vorm van het geselecteerde frame en de voltooide lens wordt geïnspecteerd voordat deze wordt uitgegeven.
Beschikbare materialen voor halffabrikaten van enkelvoudige lenzen
Het materiaal van een halffabrikaatlens bepaalt de brekingsindex (die de lensdikte bepaalt voor een gegeven sterkte), het gewicht, de slagvastheid, het UV-blokkerende vermogen en de compatibiliteit met verschillende coatingsystemen. Het selecteren van het juiste materiaal voor het recept en de levensstijl van de patiënt is een van de belangrijkste beslissingen bij de lensspecificatie.
Brekingsindex en lensdikte: de kernafweging
Materiaalen met een hogere brekingsindex buigen het licht efficiënter, wat betekent dunnere lensprofielen voor hetzelfde sterkte op sterkte. De relatie is direct en significant: een patiënt met een sterkte van min 6,00 dioptrieën heeft een lens die ongeveer 30% tot 40% dunner is in materiaal met index 1,74 dan in standaard 1,50 CR-39 materiaal voor hetzelfde frame en dezelfde pupilafstand, wat zowel het uiterlijk als het comfort dramatisch verbetert bij recepten met hoog vermogen.
| Material | Brekingsindex | Abbe Waarde | Specifieke zwaartekracht | Slagvastheid | Beste voor |
| CR-39 (standaard kunststof) | 1.499 | 58 | 1.32 | Matig | Lage voorschriften, waardesegment |
| Polycarbonaat | 1.586 | 30 | 1.20 | Zeer hoog | Kinderen, veiligheidsbrillen, sport |
| Trivex | 1.532 | 45 | 1.11 | Zeer hoog | Veiligheid, boormontageframes, randloos |
| Middenindex 1,60 | 1.597 tot 1.600 | 36 tot 41 | 1,30 tot 1,34 | Matig to good | Middelgrote recepten tot /- 4,00 |
| Hoge index 1,67 | 1.665 tot 1.670 | 31 tot 32 | 1,35 tot 1,37 | Goed | Sterke recepten boven /- 4,00 |
| Ultrahoge index 1,74 | 1.740 | 33 | 1.47 | Matig | Zeer hoog prescriptions above /- 6.00 |
De afweging tussen Abbe-waarden: optische helderheid versus dunheid
De Abbe-waarde (ook wel de constringentie genoemd) meet de lichtverspreiding van een materiaal in zijn spectrale componenten. Een lagere Abbe-waarde betekent meer chromatische aberratie, die patiënten waarnemen als gekleurde randen rond randen met hoog contrast, vooral wanneer ze door de rand van de lens kijken. CR-39 met een Abbe-waarde van 58 produceert vrijwel geen chromatische aberratie, terwijl 1,74-indexmateriaal met een Abbe-waarde van 33 meetbaar meer perifere chromatische aberratie produceert , wat sommige patiënten opmerken als visueel ongemak of verminderde helderheid, vooral onder veeleisende visuele omstandigheden zoals rijden in het donker of snelle oogbewegingen.
Voor patiënten met een sterkte lager dan plus of min 4,00 dioptrieën is het Abbe-waardevoordeel van CR-39 of Trivex het overwegen waard ten opzichte van materialen met een hogere index. Voor voorschriften boven plus of min 6,00 weegt de gewichts- en diktereductie van de index 1,67 of 1,74 doorgaans op tegen het nadeel van de Abbe-waarde wat betreft patiënttevredenheid en therapietrouw.
Enkelvoudige halffabrikatenlens versus afgewerkte voorraadlens: het belangrijkste verschil begrijpen
Veel optische praktijken en sommige groothandelaren zijn verward over het onderscheid tussen een enkelvoudige halffabricaatlens en een afgewerkte standaardlens (ook wel een afgewerkte, ongesneden lens genoemd). Beide worden door lensfabrikanten geleverd aan optische praktijken en laboratoria, maar ze vervullen fundamenteel verschillende functies in de distributieworkflow.
- Enkelvoudige halffabrikatenlens: Heeft alleen een gegoten of gegoten voorkant. Het achteroppervlak moet door een optisch laboratorium worden gepolijst en gepolijst volgens het specifieke voorschrijfvermogen. Vereist oppervlakteapparatuur. Maakt elk voorgeschreven vermogen binnen het vermogensbereik van de blanco mogelijk. Maakt digitaal oppervlak in vrije vorm mogelijk voor aangepaste receptoptimalisatie.
- Afgewerkte voorraadlens: Zowel de voor- als de achterkant zijn in de fabriek al afgewerkt volgens een specifiek, vooraf gedefinieerd sterkteniveau. Geen verharding vereist. De praktijk of het laboratorium heeft alleen een edger nodig om de lens naar het frame te vormen. Beperkt tot de specifieke voorraadvermogens die beschikbaar zijn in de inventaris van de fabrikant, die doorgaans algemene vermogens dekt in stappen van 0,25 dioptrie, maar mogelijk niet elke combinatie van bol, cilinder en as in het recept van de patiënt omvat.
Voor optische praktijken die grote aantallen gewone recepten uitdelen en de verwerkingstijd in het laboratorium willen minimaliseren, kunnen kant-en-klare standaardlenzen in de meest voorkomende sterktes de doorlooptijd verkorten tot op dezelfde dag of de volgende dag. Voor recepten buiten het gangbare voorraadassortiment, voor patiënten met een hoog recept waarbij optimalisatie van materiaal en dikte belangrijk is, en voor praktijken die gepersonaliseerde lenzen in vrije vorm aanbieden, is de door een laboratorium verwerkte enkelvoudige halffabrikatenlens het juiste leveringsformaat.
Diametermaten en basiscurveselectie voor enkelvoudige halffabrikatenlens
Enkelvoudige halffabrikatenlens blanks worden geleverd in standaarddiameters en in een reeks frontcurve-opties (basiscurve). Beide specificaties moeten correct zijn afgestemd op de frame- en receptvereisten voordat een plano wordt geselecteerd voor verwerking.
Standaard blanco diameters
De meest voorkomende blanco diameters voor enkelvoudige halffabrikaten op de professionele markt zijn 65 mm, 70 mm, 75 mm en 80 mm, waarbij 70 mm en 75 mm de meest voorkomende maten zijn voor standaard montuurtoepassingen voor volwassenen. De juiste diameter van het blanco materiaal moet zo groot zijn dat nadat de edger de lens in de framevorm heeft gesneden, de gehele frameopening door de lens wordt bedekt zonder dat de randen uitbreken , waarvoor vereist is dat de blanco minimaal 5 mm tot 8 mm groter in diameter is dan de grootste koordemaat van het frame (de langste diagonaal van de frameopening).
Grotere framestijlen, omhullende sportframes en frames met een hoge decentralisatie tussen het optische centrum en het geometrische centrum van het frame vereisen grotere blanco's (75 mm of 80 mm). Kleinere modemonturen en conservatieve professionele monturen kunnen doorgaans worden verwerkt uit blanco 65 mm of 70 mm, waardoor de materiaalkosten per lens worden verlaagd.
Basiscurveselectie en de lensbuigregel
De basiscurve van een blanco halffabrikaatlens is het vermogen van het vooroppervlak in dioptrieën, uitgedrukt als een positieve waarde. De selectie van de basiscurve voor een bepaald recept volgt het lensontwerpprincipe van de "beste vorm", waarbij de combinatie van de voor- en achtercurve wordt geselecteerd die optische aberraties buiten de as (schuin astigmatisme en vermogensfouten) minimaliseert voor het specifieke sterkte van het recept. De praktische richtlijn die de meeste laboratoria volgen voor de selectie van enkelvoudige halffabrikaten van de basiscurve van lenzen is:
- Voor recepten van plus 6,00 tot min 2,00: Gebruik een blanco basiscurve van 6,00
- Voor recepten van min 2,25 tot min 4,50: Gebruik een blanco basiscurve van 4,00
- Voor recepten van min 4,75 tot min 7,00: Gebruik een blanco basiscurve van 2,00
- Voor recepten groter dan min 7,00: Gebruik een blank met een basiscurve van 0,50 of een vlakke basis
Dit zijn richtlijnen voor conventionele bolvormige verhardingen. Vrije-vorm digitale oppervlaktehulpmiddelen berekenen elektronisch de optimale basiscurve voor elk individueel recept en berekenen het gecompenseerde achteroppervlak dienovereenkomstig. Daarom kan vrije-vormverwerking een enkele basiscurve-blanco gebruiken voor een breder receptbereik dan conventionele oppervlaktebehandeling, terwijl de uitstekende optische prestaties behouden blijven.
Coatings beschikbaar op enkelvoudige halffabrikaten
De meeste halffabrikaten voor enkelvoudige halffabricaten worden geleverd met ten minste één in de fabriek aangebrachte coating, en premium blanks kunnen meerdere coatinglagen bevatten die in de productiefaciliteit zijn aangebracht in plaats van in het optische laboratorium. Door te begrijpen welke coatings vooraf worden aangebracht versus in het laboratorium worden aangebracht, kunnen kopers de totale eigendomskosten van verschillende blanco leveringsopties evalueren.
Harde laag: standaard op alle halffabrikaten van hoge kwaliteit
Op de voorkant van vrijwel alle halffabrikaten enkelvoudige halffabrikaten wordt een harde laag (krasbestendige coating) aangebracht voordat ze de productiefaciliteit verlaten. Een harde laag aangebracht door middel van dompel- of spincoating in een gecontroleerde productieomgeving produceert een meer uniforme, hardere krasbestendige laag dan harde lagen aangebracht door optische laboratoria met behulp van spuit- of dompelprocessen op individueel afgewerkte lenzen. Door de fabrikant aangebrachte harde lagen op eersteklas halffabrikaten van enkelvoudige lenzen behalen doorgaans Bayer-slijtagetestwaarden van 15 tot 25 (waar hogere cijfers een grotere krasbestendigheid aangeven), vergeleken met 5 tot 10 voor ongecoate CR-39 en 8 tot 15 voor in het laboratorium aangebrachte harde jassen.
Voorgecoate antireflecterende blanco's: efficiëntievoordeel voor laboratoria
Een groeiend deel van het aanbod van enkelvoudige halffabrikatenlenzen is nu verkrijgbaar in voorgecoat AR-formaat, waarbij de volledige meerlaagse antireflectiecoating door de fabrikant vóór distributie op het vooroppervlak wordt aangebracht. Wanneer het optische laboratorium de achterkant aan het oppervlak brengt en polijst, brengt het vervolgens alleen een harde laag aan op het achteroppervlak (of een vereenvoudigd AR-systeem indien nodig), waardoor het laboratorium geen AR-coatingproces op de voorkant hoeft uit te voeren en de bijbehorende investering in vacuümdepositieapparatuur.
Voorgecoate AR-blanks zijn met name waardevol voor kleinere optische laboratoria die de kapitaalinvestering van een complete AR-coatingfabriek met vacuümdepositie niet kunnen rechtvaardigen, maar toch hoogwaardige AR-producten aan hun klanten willen aanbieden. De wisselwerking is een verminderde flexibiliteit: zodra het frontoppervlak AR is aangebracht, kan de plano alleen worden gebruikt voor het gespecificeerde voorgeschreven bereik en kan achteraf niet worden omgezet in een meekleurend of gepolariseerd frontoppervlak.
Meekleurende halffabrikaten
Meekleurende halffabrikaten van halffabrikaten voor lenzen bevatten een meekleurend kleursysteem dat ofwel in de oppervlaktelaag is opgenomen (traditionele methode voor CR-39) of homogeen is verdeeld door de lensmatrix (gebruikt voor Trivex en sommige materialen met een hoge index). Deze blanks worden donkerder bij blootstelling aan UV-straling en helder als UV wordt verwijderd, waardoor ze gecombineerde bescherming tegen de zon en sterkte bieden in één enkele lens. Premium fotochrome halffabrikaten veranderen van helder (transmissie ongeveer 80% tot 88% bij binnenomstandigheden) naar donker (transmissie ongeveer 15% tot 25% bij UV-omstandigheden buiten) binnen 30 tot 60 seconden na blootstelling aan UV , met volledige opheldering in ongeveer 2 tot 5 minuten bij kamertemperatuur.
Groothandel in halffabrikaten voor enkelvoudige brillenglazen: wat kopers moeten evalueren
Optische laboratoria en grote optische praktijken die enkelvoudige halffabrikaten blanco's voor lenzen in groothandelshoeveelheden kopen, moeten leveranciers beoordelen op meerdere dimensies die verder gaan dan de prijs per blanco, omdat de kwaliteit, consistentie en servicebetrouwbaarheid van het blanco-aanbod direct de kwaliteit van de geproduceerde afgewerkte lenzen en de efficiëntie van de productie van het laboratorium bepalen.
Belangrijkste evaluatiecriteria voor leveranciers
- Nauwkeurigheid en consistentie van de basiscurve: De kracht van het vooroppervlak van blanco halffabrikaten van enkelvoudige lenzen moet binnen plus of min 0,06 dioptrie van de aangegeven basiscurve liggen over het gehele oppervlak en tussen blanco's van dezelfde batch. Inconsistente frontoppervlakken vereisen dat het CNC-programma voor oppervlaktebewerking de fout in de basiscurve compenseert, wat de efficiëntie van het oppervlak vermindert en afgewerkte lenzen kan produceren die buiten de recepttolerantie vallen als de fout niet wordt opgemerkt bij de inkomende inspectie.
- Oppervlaktekwaliteit en cosmetisch afkeuringspercentage: Evalueer het aantal cosmetische afkeuringen van leveranciers door monsterbestellingen aan te vragen voordat u een volumeleveringsovereenkomst afsluit. Een premium leverancier van enkelvoudige halffabrikaten moet een cosmetisch afkeurpercentage (voor insluitsels, oppervlaktedefecten, striae en schimmelvlekken) van minder dan 2% hebben, terwijl een aanbod van lagere kwaliteit een afkeurpercentage van 5% tot 10% kan hebben, wat de effectieve kosten per lens aanzienlijk verhoogt.
- Materiaalcertificering en indexnauwkeurigheid: Vraag materiaalcertificaten aan die de brekingsindex, de Abbe-waarde en het soortelijk gewicht van elke batchlevering bevestigen volgens de vermelde specificatie. De werkelijke brekingsindex van een blanco met een label van 1,60 moet binnen plus of min 0,002 van 1,597 tot 1,600 liggen; afwijkingen buiten dit bereik beïnvloeden de uiteindelijke berekening van het lensvermogen en kunnen ertoe leiden dat de uiteindelijke lens niet aan de voorschriften voldoet.
- Volledigheid voorraadassortiment: Het voorraadassortiment van basiscurven, diameters en receptbereiken van de leverancier moet de volledige spreiding van recepten bestrijken die door het inkooplaboratorium worden verstrekt. Een leverancier die vaak geen voorraad heeft van de belangrijkste basiscurve- en diametercombinaties dwingt het laboratorium om niet-optimale basiscurves of meerdere bronnen te gebruiken, waardoor de operationele complexiteit toeneemt en de optische prestaties van de lens mogelijk in gevaar komen.
- Doorlooptijd en leverbetrouwbaarheid: Voor optische laboratoria die lean inventory-modellen hanteren, zijn de doorlooptijd van order tot levering en de leverbetrouwbaarheid van de leverancier kritische operationele parameters. Een leverancier met een doorlooptijd van 24 uur en een tijdige levering van 99% zorgt ervoor dat het laboratorium een minimale blanco voorraad kan aanhouden; een leverancier met een doorlooptijd van vijf dagen en variabele leverprestaties vereist dat het laboratorium aanzienlijk meer voorraad aanhoudt, waardoor het werkkapitaal dat in de voorraad zit, toeneemt.
Veelgestelde vragen
1. Wat is een enkelvoudige halffabrikaatlens en waarin verschilt deze van een afgewerkte lens?
Een enkelvoudige halffabrikaatlens is een blanco lens waarvan het vooroppervlak al in een specifieke kromming is gevormd of gegoten, terwijl het achteroppervlak onbewerkt blijft zodat een optisch laboratorium het oppervlak kan verkrijgen volgens het exacte recept van de patiënt. Bij een afgewerkte lens zijn beide oppervlakken al in de fabriek afgewerkt tot een specifiek, vooraf gedefinieerd vermogen en zijn alleen randen nodig om in een frame te passen. Enkelvoudige halffabrikaten maken elke sterkte binnen het bereik van de plano mogelijk; afgewerkte standaardlenzen zijn beperkt tot de specifieke sterktes die beschikbaar zijn in de catalogus van de fabrikant.
2. Welke materialen zijn beschikbaar voor enkelvoudige halffabrikaten voor lenzen?
Enkelvoudige halffabrikaten blanco lenzen zijn verkrijgbaar in CR-39 (index 1.499), polycarbonaat (index 1.586), Trivex (index 1.532), middenindex 1.60, hoge index 1.67 en ultrahoge index 1.74 als de belangrijkste commerciële opties. Materialen met een hogere index produceren dunnere lenzen voor sterke sterktes, maar hebben lagere Abbe-waarden (meer chromatische aberratie) en over het algemeen hogere kosten per blanco. De juiste materiaalkeuze hangt af van de sterkte van het recept, de framegrootte en de levensstijlvereisten van de patiënt.
3. Wat betekent het nummer van de basiscurve op een enkelvoudige halffabrikaatlens?
Het basiscurvegetal op een enkelvoudige halffabrikaatlens geeft de sterkte van het vooroppervlak van de blanco in dioptrie aan. Een blanco basiscurve van 6,00 heeft een voorkant met een positief vermogen van 6,00 dioptrieën. De basiscurve wordt zo gekozen dat deze geschikt is voor het voorgeschreven bereik waarvoor de blanco geschikt is: sterkere plus-recepten gebruiken hogere basiscurven, terwijl sterkere minus-recepten lagere of vlakke basiscurven gebruiken. Deze selectie minimaliseert optische aberraties buiten de as in de uiteindelijke lens en is het principe achter het beste lensontwerp.
4. Wat is de standaarddiameter voor halffabrikaten voor enkelvoudige lenzen?
De meest gebruikte diameters voor halffabrikaten enkelvoudige lenzen in standaard brillen voor volwassenen zijn 70 mm en 75 mm. Blanks van 65 mm worden gebruikt voor kleine monturen en kinderbrillen. Blanks van 80 mm worden gebruikt voor grote modemonturen, hoge decentralisatievoorschriften en omhullende sportmonturen. De juiste diameter van het blanke stuk moet minimaal 5 mm tot 8 mm groter zijn dan de langste diagonale afmeting van het frame om een volledige dekking na het afkanten te garanderen zonder dat de rand afbreekt.
5. Kan een enkelvoudige halffabrikaatlens worden gebruikt voor digitale oppervlaktebehandeling in vrije vorm?
Ja, halffabrikaten halffabrikaten van enkelvoudige lenzen zijn het standaard invoermateriaal voor digitale oppervlakteprocessen in vrije vorm. Free-form surfacing gebruikt het gegoten vooroppervlak van de halfafgewerkte blanco als referentieoppervlak en berekent een complex digitaal gedefinieerd achteroppervlak dat het voorschrift over de volledige lensopening optimaliseert, de kantel- en wikkelhoek van het frame compenseert en het optische ontwerp positioneert ten opzichte van de pupilgegevens van de patiënt. Het halfafgewerkte planoformaat is essentieel voor de vrije-vormverwerking, omdat het de stabiele, hoogwaardige frontvlakreferentie biedt die de vrije-vormberekening vereist.
6. Welke coatings worden doorgaans door de fabrikant vooraf aangebracht op halffabrikaten enkelvoudige lenzen?
De meeste halffabrikaten voor enkelvoudige lenzen worden standaard geleverd met een harde laag die vooraf op de voorkant is aangebracht. Premium blanks zijn ook verkrijgbaar met in de fabriek aangebrachte antireflectiecoating op het vooroppervlak, een fotochrome behandeling geïntegreerd in het lensmateriaal of de oppervlaktelaag, en UV-absorberende additieven die in het lensmateriaal zijn verwerkt in plaats van als oppervlaktecoating te worden aangebracht. Voorgecoate blanco's verminderen het coatingwerk dat nodig is in het optische laboratorium, maar vereisen een specifieke behandeling om verontreiniging of schade aan de in de fabriek aangebrachte coating tijdens het oppervlak en de verwerking te voorkomen.
7. Hoe is de Abbe-waarde relevant bij het selecteren van een enkelvoudig halffabrikaat lensmateriaal?
De Abbe-waarde van een enkelvoudig halffabrikaat lensmateriaal meet hoeveel het materiaal wit licht in zijn spectrale componenten verspreidt. Een lagere Abbe-waarde betekent meer chromatische aberratie, die patiënten kunnen waarnemen als gekleurde randen rond de randen wanneer ze door de perifere delen van de lens kijken. CR-39 heeft een Abbe-waarde van 58. Polycarbonaat heeft een Abbe-waarde van 30 en index 1,74 materiaal heeft een Abbe-waarde van 33 (meer chromatische aberratie). Voor voorschriften boven plus of min 4,00 rechtvaardigt de dikte- en gewichtsvermindering van materialen met een hogere index doorgaans het accepteren van de lagere Abbe-waarde in termen van patiëntervaring.
8. Welke kwaliteitsspecificaties heb ik nodig als ik enkelvoudige halffabrikaten voor lenzen in de groothandel koop?
Wanneer u halffabrikaten voor enkelvoudige lenzen in de groothandel koopt, is het volgende vereist: nauwkeurigheid van de basiscurve binnen plus of min 0,06 dioptrie van de aangegeven waarde; brekingsindex binnen plus of min 0,002 van de aangegeven waarde met batchmateriaalcertificaten; Afkeuringspercentage cosmetische defecten lager dan 2% van de blanco's per levering; hechting aan harde lagen en krasbestendigheid bevestigd volgens gespecificeerde Bayer-testwaarden; en middendikte binnen plus of min 0,1 mm van de specificatie. Evalueer ook de volledigheid van het leveranciersvoorraadbereik, de doorlooptijd van bestellingen binnen 24 uur of beter, en de beschikbaarheid van technische ondersteuning voor het optimaliseren van processen en het oplossen van problemen.